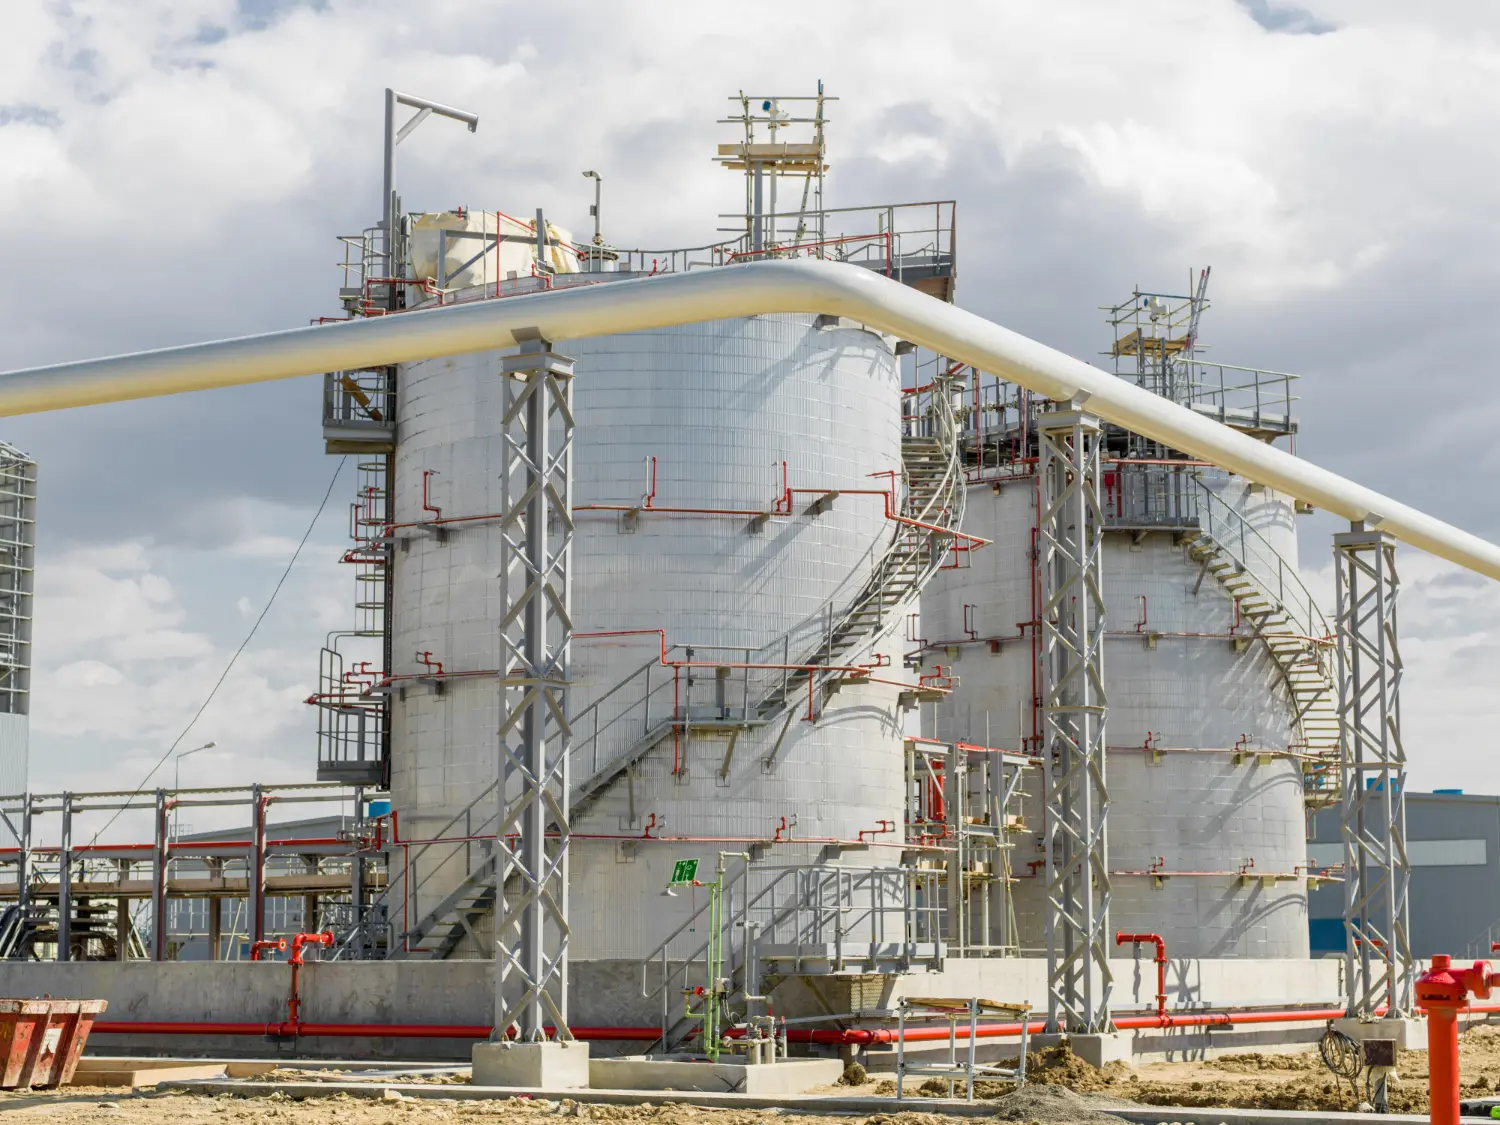
Autor: TECSOL

  • CONSTRUCCION DE ESTACIONES SATELITALES DE REGASIFICACION

    CONSTRUCCION DE ESTACIONES SATELITALES DE REGASIFICACION

    ContratanteYPFB
    UbicaciónBOLIVIA
    EjecuciónNOV 2020

    OBJETO DE LA CONTRATACIÓN

    Construccion de Estaciones Satelitales de Regasificación en las Poblaciones del Estado Plurinacional de Bolivia

    ALCANCE EJECUTADO

    • Validar previamente la ingeniería de detalle de las obras ISBL
    • Desarrollar la Ingeniería de las obras OSBL, de acuerdo a la ingeniería básica entregada.
    • Realizar las obras en las áreas ISBL y OSBL de acuerdo a la normativa aplicable y autorizaciones exigibles, asegurando el cumplimiento de las mismas por parte de su personal y sus subcontratistas
    • Proveer los equipos, materiales, tuberías, accesorios, válvulas, instrumentos, aislamiento térmico, soportería, consumibles, suministros y demás, necesarios para el cumplimiento del Proyecto.
    • Realizar los trabajos de construcción de obras civiles, montaje electro-mecánico, instrumentación y control, incluyendo todos los equipos, instrumentos y componentes requeridos en las ESR’s en las áreas ISBL y OSBL, considerando las modificaciones necesarias en estructuras y accesos de las ESR’s.
    • Responsable de la dirección y coordinación general del Proyecto.
    • Elaborar e implementar un Plan de Gestión y Control de Calidad para todas las fases y/o etapas del Proyecto
    • Elaborar documentación de calidad como son: Planes (Construcción y Montaje, Inspección y Ensayos, Pre-Comisionado, Comisionado, Puesta en Marcha,etc.), Procedimientos e Instructivos de Trabajo, Registros de Inspección, Registros de Pruebas, etc. Para cada una de las etapas del Proyecto.

    Elaborar y entregar planos «AS BUILT», data book, memorias de cálculo, manuales de operación (compresor de aire, generador eléctrico a diésel de emergencia, transformador de potencia y sistema PCI, obras civiles complementarias), seguridad y mantenimiento.

  • PROCURA DE INSUMOS REPUESTOS Y MATERIALES PARA EL SECTOR PETROLERO, GASIFERO, REFINACION Y PETROQUIMICO

    PROCURA DE INSUMOS REPUESTOS Y MATERIALES PARA EL SECTOR PETROLERO, GASIFERO, REFINACION Y PETROQUIMICO

    ContratanteBARIVEN – PDVSA
    UbicaciónCARACAS, VENEZUELA
    EjecuciónABR 2021

    OBJETO DE LA CONTRATACIÓN

    Procura de Insumos Repuestos y Materiales para el Sector Petrolero, Gasifero, Refinacion y Petroquímico

    ALCANCE EJECUTADO

    • Provisión de Equipos Estáticos y Rotatorios, Materiales fungibles, Insumos y otros
  • RECOLECCION DE GAS A BAJA PRESION EN EL DISTRITO GAS ANACO (CAMPO SAN JOAQUÍN)

    RECOLECCION DE GAS A BAJA PRESION EN EL DISTRITO GAS ANACO (CAMPO SAN JOAQUÍN)

    ContratanteBARIVEN – PDVSA
    UbicaciónANACO
    EjecuciónOCT 2023

    OBJETO DE LA CONTRATACIÓN

    Recolección de Gas a Baja Presión en el Distrito Gas Anaco (Campo San Joaquín)

    ALCANCE EJECUTADO

    • Revisión, Ajuste y Elaboración de Ingeniería a Detalle
    • Obras Civiles Complementarias: Replanteo y nivelación Topográfica, Demolición de elementos de Concreto armado, Faenas entre otros.
    • Obras Mecánicas: Inspección de Integridad Mecánica de todas las facilidades existentes, Desmantelamiento de Tuberías existentes, Fabricación e Instalación de Piping, Preparación de superficie y pintado de Tuberías, END a tuberías y Accesorios, Suministro e Instalacion de Valvulas, Mantenimiento de Válvulas Multipuerto.
    • Obras Instrumentación: Inspección de sistemas existentes asociados al proceso, Suministro, Instalacion y Calibracion de Manometros, Indicadores de temperatura, detectores de Fuego, Detectores de Gas entre otros.
    • Suministro, Instalacion, Calibración y Puesta en Marcha de Equipo Compresor reciprocante
  • Diseño y Desempeño de Pavimentos Modificados con Polímeros para Carreteras de Carga Pesada

    Diseño y Desempeño de Pavimentos Modificados con Polímeros para Carreteras de Carga Pesada

    Metodología Superpave, clasificación por grado de desempeño (PG) y comportamiento viscoelástico

    El incremento global en el volumen de transporte terrestre y el aumento en la carga por eje exigen estructuras de pavimento con una durabilidad muy superior a la que proporcionan los asfaltos convencionales. En corredores logísticos mineros, petroleros e industriales, las mezclas asfálticas tradicionales sufren deterioros prematuros como deformaciones plásticas permanentes (ahuellamiento o rutting) por altas temperaturas y agrietamiento por fatiga o bajas temperaturas. La modificación de ligantes asfálticos con polímeros se ha consolidado como la solución técnica más eficiente para mitigar estas fallas.

    1. Modificación de Ligantes Asfálticos: El Rol de los Polímeros

    El asfalto es un material viscoelástico cuyo comportamiento depende fuertemente de la temperatura y la velocidad de aplicación de la carga. A temperaturas elevadas se comporta como un líquido viscoso, mientras que a bajas temperaturas se torna rígido y quebradizo.

    La incorporación de polímeros elastoméricos —principalmente el copolímero de Estireno-Butadieno-Estireno (SBS)— genera una red tridimensional interconectada dentro de la matriz de hidrocarburos pesados del asfalto. Esta modificación produce mejoras sustanciales:

    • Mayor elasticidad y recuperación: Permite al pavimento deformarse elásticamente bajo el paso de ejes pesados y recuperar su geometría original sin acumular deformaciones plásticas permanentes.
    • Ampliación del rango térmico de servicio: Incrementa el punto de ablandamiento del ligante (resistencia al calor estival) sin endurecerlo excesivamente a temperaturas bajo cero.
    • Mayor adherencia y resistencia al envejecimiento: Reduce la oxidación por radiación ultravioleta y mejora la cohesión con los áridos pétreos triturados.

    2. Metodología Superpave y Clasificación por Grado de Desempeño (PG)

    El sistema de diseño de mezclas Superpave (Superior Performing Asphalt Pavements) reemplazó los ensayos empíricos de penetración y viscosidad por pruebas reológicas avanzadas que miden propiedades fundamentales del ligante:

    • Clasificación PG (Performance Grade): Un asfalto clasificado como PG 76-22, por ejemplo, garantiza un desempeño estructural óptimo donde la temperatura media máxima del pavimento alcanza los 76 °C y la temperatura mínima no desciende por debajo de los -22 °C.
    • Reómetro de Corte Dinámico (DSR): Mide el módulo de corte complejo ($G^*$) y el ángulo de fase ($\delta$), evaluando la susceptibilidad del ligante al ahuellamiento a altas temperaturas y a la fatiga a temperaturas intermedias.
    • Reómetro de Viga de Flexión (BBR): Cuantifica la rigidez por fluencia a bajas temperaturas para prevenir el agrietamiento térmico transversal.

    3. Criterios de Selección de Áridos y Control de Calidad

    Una mezcla asfáltica de alto desempeño con polímeros requiere agregados pétreos de alta calidad:

    • Angularidad del agregado grueso: Mínimo de caras fracturadas mecánicamente para promover el trabazón intergranular (stone-on-stone contact).
    • Equivalente de arena y azul de metileno: Control estricto de finos plásticos y arcillas que puedan comprometer la adherencia ligante-árido en presencia de agua (desprendimiento o stripping).

    El uso de estas tecnologías de vanguardia en vías industriales extiende la vida útil del pavimento hasta en un 50%, reduciendo los costos de mantenimiento vial a lo largo de décadas de servicio ininterrumpido.

  • Técnicas Avanzadas de Mantenimiento Predictivo en Turbomaquinaria y Equipos Rotativos

    Técnicas Avanzadas de Mantenimiento Predictivo en Turbomaquinaria y Equipos Rotativos

    Diagnóstico temprano de fallas mediante análisis de vibraciones, termografía infrarroja y análisis tribológico

    En las plantas industriales modernas, las paradas no planificadas de maquinaria rotativa crítica —como turbinas de gas o vapor, compresores centrífugos multietapa y bombas de inyección— generan pérdidas económicas directas que pueden superar cientos de miles de dólares por jornada de inactividad. La transición del mantenimiento correctivo y preventivo hacia estrategias predictivas basadas en la condición real del equipo (Condition-Based Maintenance) es hoy indispensable para preservar la confiabilidad operacional.

    1. Análisis de Vibraciones Mecánicas: El Espectro de la Falla

    El monitoreo continuo o periódico de vibraciones es la herramienta diagnóstica más potente en turbomaquinaria. Mediante acelerómetros piezoeléctricos montados en los alojamientos de cojinetes y sondas de desplazamiento por corrientes de Foucault (proximity probes) en el eje, los analistas descomponen las señales temporales en espectros de frecuencia (Fast Fourier Transform – FFT).

    Cada anomalía mecánica presenta una firma espectral característica:

    • Desbalance dinámico: Se manifiesta con una amplitud dominante a una frecuencia exactamente igual a 1 vez la velocidad de giro ($1X$).
    • Desalineación angular o paralela: Genera picos marcados a frecuencias $1X$ y armónicos a $2X$, habitualmente acompañados por un incremento en la vibración axial.
    • Holguras mecánicas: Provocan armónicos superiores ($3X$, $4X$, $5X$) e incluso frecuencias subarmónicas ($1/2X$), indicando desgaste en bujes o aflojamiento en pernos de anclaje.
    • Defectos en rodamientos: Identificables mediante la técnica de envolvente (demodulación), que permite aislar las frecuencias de impacto en pistas externas (BPFO), pistas internas (BPFI) y elementos rodantes (BSF).

    2. Termografía Infrarroja Cuantitativa

    La inspección termográfica sin contacto detecta anomalías térmicas causadas por fricción excesiva, fallas en sistemas de lubricación o problemas en acoplamientos y devanados eléctricos de motores. Al comparar la temperatura superficial de chumaceras gemelas o cajas reductoras con historiales térmicos de referencia, los técnicos pueden identificar puntos calientes (hot spots) mucho antes de que se produzca una degradación metalúrgica en el metal antifricción (babbitt).

    3. Análisis Fisicoquímico del Aceite Lubricante (Tribología)

    El lubricante es el fluido vital de la máquina. El análisis periódico en laboratorio de muestras de aceite revela dos aspectos fundamentales:

    1. Estado del fluido: Viscosidad cinemática a 40 °C y 100 °C, número de acidez total (TAN), agotamiento de aditivos antioxidantes y contenido de agua mediante titulación Karl Fischer.
    2. Desgaste de componentes: Cuantificación por espectrometría de emisión óptica (ICP) de metales de desgaste como hierro (engranajes, ejes), cobre y plomo (cojinetes de bronce o babbitt) y silicio (contaminación por polvo exterior).

    4. Integración y Digitalización

    La combinación de estas tres técnicas permite establecer curvas de degradación confiables (Curva P-F), otorgando a los ingenieros de confiabilidad un margen de tiempo seguro para planificar el recambio de piezas durante ventanas operativas programadas, reduciendo sustancialmente el costo total de ciclo de vida del activo.

  • Biorremediación de Suelos Afectados por Hidrocarburos: Fundamentos Biológicos y Métodos de Tratamiento

    Biorremediación de Suelos Afectados por Hidrocarburos: Fundamentos Biológicos y Métodos de Tratamiento

    Procesos de degradación bacteriana, bioestimulación y bioventeo para la remediación de pasivos ambientales

    Los derrames accidentales, las filtraciones en líneas de flujo y las acumulaciones históricas en fosas petroleras representan un desafío ambiental mayúsculo para la industria de la energía. Entre las diversas tecnologías de remediación disponibles (físicas, químicas y térmicas), la biorremediación destaca como una de las alternativas más sostenibles y costo-efectivas para transformar suelos contaminados con fracciones pesadas y livianas de petróleo en matrices orgánicamente estables y aptas para reintegrarse a los ecosistemas locales.

    1. Fundamentos de la Biodegradación de Hidrocarburos

    Los hidrocarburos del petróleo están formados por mezclas complejas de alcanos lineales y ramificados, cicloalcanos, compuestos aromáticos y fracciones de alto peso molecular como resinas y asfaltenos. Diversos géneros de microorganismos autóctonos del suelo (bacterias como Pseudomonas, Acinetobacter, Rhodococcus y ciertos hongos filamentosos) poseen las enzimas oxigenasas necesarias para romper los enlaces carbono-carbono, utilizando el contaminante como fuente primaria de carbono y energía metabólica.

    El resultado final de una degradación biológica completa y bien controlada es agua ($H_2O$), dióxido de carbono ($CO_2$) y biomasa bacteriana inocua.

    2. Principales Técnicas de Biorremediación

    Dependiendo de la profundidad del pasivo ambiental, la permeabilidad del terreno y la urgencia del saneamiento, se eligen métodos in situ o ex situ:

    • Landfarming (Tratamiento en eras): Es la técnica ex situ más extendida. El suelo contaminado se remueve mecánicamente y se extiende en capas delgadas (de 30 a 50 cm de espesor) sobre geomembranas impermeables para proteger acuíferos subterráneos. Periódicamente se realiza un arado o volteo mecánico para asegurar la aireación uniforme y la oxigenación de las bacterias aerobias.
    • Biopilas (Biopiles): Consiste en apilar el suelo tratado en montículos que incorporan un entramado de tuberías perforadas en su interior. A través de estas tuberías se inyecta aire a presión (o se extrae por succión), permitiendo un control térmico y de flujo gaseoso superior, ideal para climas fríos o espacios confinados.
    • Bioventeo (Bioventing): Método in situ que aplica flujos controlados de aire a bajas presiones directamente en la zona no saturada (zona vadosa) del subsuelo para estimular a las comunidades microbianas nativas sin volatilizar en exceso los compuestos orgánicos volátiles (COVs).

    3. Factores Críticos de Control Operativo

    Para que la velocidad de biodegradación sea óptima, deben monitorearse continuamente varios parámetros fisicoquímicos:

    • Relación de Nutrientes (C:N:P): La presencia excesiva de hidrocarburo desbalancea los nutrientes del suelo. Se requiere agregar fertilizantes inorgánicos para mantener una relación carbono/nitrógeno/fósforo cercana a 100:10:1.
    • Humedad Relativa: El contenido de agua en el suelo debe mantenerse entre el 50% y el 80% de la capacidad de campo para facilitar el transporte de nutrientes y la movilidad celular sin anegar los poros de aire.
    • pH del Suelo: Debe ajustarse entre 6.5 y 8.0, ya que los rangos extremos de acidez o alcalinidad inhiben la actividad enzimática bacteriana.

    4. Ventajas Comparativas Frente a Métodos Térmicos

    Frente a la desorción térmica o la incineración, la biorremediación preserva la estructura coloidal y la materia viva del suelo, consume una fracción significativamente menor de energía fósil y reduce drásticamente la huella de carbono asociada al saneamiento ambiental, posicionándose como la herramienta predilecta dentro de los estándares ESG de la industria global.

  • Metodología para Paradas de Planta en Refinerías: Cómo Lograr un Arranque Sin Fallas

    Metodología para Paradas de Planta en Refinerías: Cómo Lograr un Arranque Sin Fallas

    Fases críticas, optimización de ruta crítica y gestión de inspección basada en riesgo

    Las paradas de planta programadas (conocidas internacionalmente como Turnarounds o TAR) constituyen las intervenciones de mantenimiento e ingeniería más costosas y complejas en el sector de la refinación y petroquímica. Durante un periodo que oscila habitualmente entre 25 y 60 días, cientos de equipos de proceso críticos que operan de forma ininterrumpida deben ser despresurizados, descontaminados, abiertos, inspeccionados, reparados y vueltos a poner en marcha de manera impecable.

    1. La Filosofía del «Flawless Startup»

    El concepto de Flawless Startup (Arranque Sin Fallas) no se limita únicamente al día en que se reintroduce hidrocarburo en las unidades. Representa una disciplina de trabajo que abarca todo el ciclo de vida del paro y persigue tres objetivos cardinales: cero accidentes personales o ambientales, cero fugas en juntas bridadas durante la presurización y cero fallas prematuras en equipos rotativos o estáticos durante los primeros 90 días de operación continua post-paro.

    2. Fases Clave de Planificación y la Ruta Crítica (CPM)

    El éxito de una parada de refinería se define meses antes de la despresurización de la primera línea:

    1. Definición y congelamiento del alcance (Scope Freeze): Establecer con un mínimo de 6 a 9 meses de antelación qué equipos serán intervenidos. Cualquier tarea añadida a última hora incrementa exponencialmente los costos y desestabiliza el cronograma general.
    2. Análisis de Ruta Crítica (CPM): Identificar la secuencia estricta de actividades que no admiten holgura temporal. Típicamente, la ruta crítica en refinerías involucra la apertura de la columna de destilación al vacío, la regeneración del catalizador en la unidad de craqueo catalítico fluido (FCC) o el reemplazo de mazos de tubos en hornos de proceso.
    3. Logística y procura de repuestos de largo tiempo de entrega (Long-Lead Items): Asegurar en almacén aleaciones especiales (aceros al cromo-molibdeno, acero inoxidable dúplex, empaquetaduras espirometálicas e impulsores de bombas críticas) antes de detener las unidades.

    3. Inspección Basada en Riesgo (RBI) y Códigos de Integridad

    Durante la fase de apertura de recipientes y tuberías, los inspectores mecánicos deben tomar decisiones rápidas fundamentadas en normas técnicas de clase mundial:

    • API 510: Inspección de recipientes a presión para medir velocidades de corrosión remanente, evaluar fenómenos de ampollamiento por hidrógeno o fragilización térmica.
    • API 570: Inspección de circuitos de tuberías de proceso, focalizándose en puntos de inyección de químicos, codos de alta turbulencia y zonas propensas a corrosión bajo aislamiento (CUI – Corrosion Under Insulation).
    • API 579 (Fitness-For-Service): Procedimiento fundamental de ingeniería forense que permite determinar si un componente que presenta pérdida de espesor localizada, laminaciones mecánicas o desalineación puede continuar operando de forma segura a las presiones de diseño sin requerir reemplazo inmediato.

    4. Precomisionado y Pruebas de Hermeticidad

    La etapa final previa a la alimentación de crudo es donde se consolidan o se pierden los beneficios de la parada:

    • Torqueo controlado y tensionado hidráulico: Todas las uniones bridadas de alta temperatura y presión deben seguir secuencias de apriete cruzado certificadas para asegurar que las empaquetaduras no sufran deformaciones desiguales.
    • Pruebas de hermeticidad con nitrógeno y helio: Permiten detectar microfugas en bridas, instrumentos y sellos de válvulas antes de introducir productos inflamables, eliminando por completo el oxígeno del interior de las plantas.

    Una gestión rigurosa y basada en datos garantiza que las refinerías optimicen su margen de refinación, respeten los calendarios de suministro y operen bajo condiciones de máxima seguridad laboral y ambiental.

  • Tipos de Tanques para Almacenamiento de Hidrocarburos: Guía Técnica de Selección, Diseño y Seguridad

    Tipos de Tanques para Almacenamiento de Hidrocarburos: Guía Técnica de Selección, Diseño y Seguridad

    Criterios de ingeniería para seleccionar entre techos fijos, techos flotantes y recipientes a presión según las propiedades del fluido

    El almacenamiento seguro y eficiente de petróleo crudo, destilados intermedios y productos refinados representa uno de los eslabones más críticos de la infraestructura midstream y downstream. La selección adecuada del tipo de tanque no solo determina la rentabilidad de una terminal o refinería, sino también su perfil de emisiones atmosféricas, su nivel de riesgo operativo y la integridad mecánica de los activos frente a fenómenos de sobrepresión, vacío o corrosión.

    1. Tanques de Techo Fijo: Aplicaciones y Mecanismos de Venteo

    Los tanques cilíndricos verticales de techo fijo son la solución estándar para almacenar fluidos con baja volatilidad y presiones de vapor reducidas a temperatura ambiente (como fueloil, diésel pesado, lubricantes o asfalto). Entre las configuraciones estructurales más comunes destacan:

    • Techos cónicos autosoportados y estructurados: En diámetros pequeños, las láminas de acero del techo forman un cono que se sostiene sin columnas internas. Para diámetros mayores a 15-20 metros, se incorporan columnas de apoyo centrales, vigas radiales y anillos concéntricos que previenen el pandeo estructural bajo cargas de viento o sobrecargas de servicio.
    • Domo de acero autosoportado: Ofrece una resistencia superior frente a presiones internas moderadas y permite eliminar columnas internas, simplificando la limpieza interior y la aplicación de recubrimientos protectores.
    • Domo geodésico de aluminio: Estructuras ligeras montadas sin soldadura directa en campo que proporcionan una excelente resistencia a la corrosión marina o industrial sin añadir peso significativo a la envolvente cilíndrica.

    Estos tanques requieren sistemas rigurosos de alivio de presión y vacío (válvulas PVRV – Pressure Vacuum Relief Valves) para equilibrar los diferenciales provocados por los ciclos térmicos diurnos y las operaciones de bombeo o despacho.

    2. Tanques de Techo Flotante: Control Riguroso de Emisiones Evaporativas

    Cuando se manejan productos volátiles con presiones de vapor de Reid (RVP) elevadas —tales como crudos ligeros, gasolinas automotrices y naftas—, el espacio de vapor libre (vapor space) de un tanque de techo fijo generaría pérdidas financieras inaceptables y riesgos severos de atmósfera explosiva. Para estos casos se emplean tanques de techo flotante:

    • Techo flotante externo (EFRT): La cubierta flotante descansa directamente sobre la superficie del líquido y se desliza verticalmente guiada por la envolvente del tanque a medida que varía el nivel. Requiere sistemas de sellos periféricos primarios y secundarios mecánicos de alta estanqueidad para evitar la fuga de hidrocarburos volátiles a la atmósfera.
    • Techo flotante interno (IFRT): Combina una estructura exterior de techo fijo con una membrana flotante interna (frecuentemente de aluminio soldado o paneles atornillados con pontones). Este diseño protege la cubierta móvil contra la acumulación de agua de lluvia, nieve y ráfagas de viento, reduciendo las pérdidas por evaporación hasta en un 95% respecto a un tanque convencional.

    3. Recipientes Sometidos a Presión

    Para gases licuados de petróleo (GLP), propano, butano o componentes químicos que se evaporan rápidamente a temperatura ambiente, el almacenamiento a presión atmosférica resulta inviable. Se recurre entonces a recipientes a presión cilíndricos horizontales (conocidos como «balas» o bullets) o esferas de almacenamiento calculadas bajo el código ASME Sección VIII:

    • Esferas: Brindan la distribución de esfuerzos mecánicos más eficiente por unidad de volumen, minimizando el espesor requerido de chapa metálica en grandes capacidades.
    • Recipientes cilíndricos: Ideales para capacidades intermedias y terminales de distribución con mayor flexibilidad modular.

    4. Normativas y Consideraciones de Integridad

    El diseño, montaje e inspección de tanques de almacenamiento se rigen por estándares internacionales obligatorios:

    • API 650: Especificación estándar para tanques de acero soldados no refrigerados operando a presiones atmosféricas o ligeramente superiores.
    • API 653: Protocolo para la inspección en servicio, evaluación de integridad de fondo y envolvente, y métodos de reparación o reconstrucción.
    • NFPA 30: Código de líquidos inflamables y combustibles que define distanciamientos mínimos de seguridad, áreas de diques de contención y sistemas contra incendios por espuma.

    La selección acertada exige evaluar siempre la curva de destilación del fluido, la temperatura de almacenamiento, los límites regulatorios de emisiones fugitivas y las condiciones sísmicas del emplazamiento.